钛拉伸件加工难点是什么?
我们需要定制纯钛、钛合金拉伸壳体,之前外协加工钛拉伸件经常出现开裂、减薄、起皱等不良,想了解钛拉伸件加工难点到底在哪里,东莞市盈业五金模具制品有限公司是如何解决这些问题的?
钛拉伸件加工一直属于精密冲压领域的难题,和普通不锈钢、铁件拉伸差异巨大,很多五金厂只具备普通金属冲压能力,缺乏钛材专属工艺,加工良率低、报废成本高。钛材主要分为 TA2 纯钛与 TC4 钛合金两类,二者都存在塑性差、冷作硬化快、回弹大、摩擦系数高的特点,这也是钛拉伸加工最核心的难点。
第一大难点:材料易冷作硬化,极易拉裂。钛材在拉伸变形过程中,随着材料延展,硬度会快速上升,韧性持续下降。尤其深拉伸、薄壁钛拉伸件,在筒壁转角位置应力集中,加工到一定深度就会直接开裂。普通钢材拉伸可以多次拉伸,而钛材每一次拉伸后硬化严重,如果不做工艺缓冲,后续成型直接断裂。
第二大难点:回弹难以控制,尺寸不稳定。钛合金弹性模量低,拉伸成型脱模之后回弹量远大于不锈钢。即便模具尺寸设计精准,成品容易出现口部变形、椭圆、垂直度偏差,很难保证图纸公差,对于精密设备用钛拉伸壳体影响很大。
第三大难点:容易起皱、划伤。钛材表面粘附性强,拉伸过程中坯料与模具摩擦,容易产生金属粘模,造成工件表面拉伤划痕;压料力控制稍有偏差,工件法兰位置就会起皱。压料力太小会起皱,压料力过大又直接拉裂,窗口区间非常窄,对模具、设备调试要求极高。
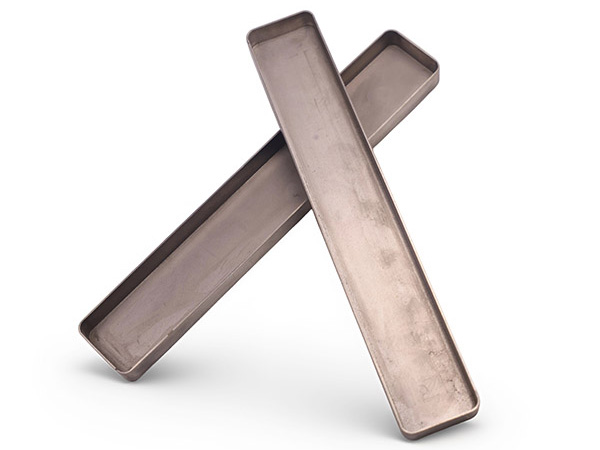
第四大难点:模具选材与润滑方案要求苛刻。普通模具钢加工钛件极易磨损、粘钛。钛拉伸模具需要选用高性能模具钢,并且做表面涂层处理降低粘模风险。同时不能使用普通拉伸油,必须选用适配钛材专用润滑介质,润滑不到位就会出现表面缺陷,甚至工件与模具咬合。
东莞市盈业五金模具制品有限公司深耕钛制品加工,自有模具车间,针对钛拉伸痛点形成整套成熟工艺。项目前期先做工艺评审,合理规划拉伸次数,控制单次变形量,必要时增加中间退火工序消除冷作硬化。模具会优化圆角、压料结构,匹配专用模具涂层与钛材拉伸润滑方案,精准调试压料力、拉伸速度,平衡起皱与开裂矛盾,有效控制回弹。
我司可承接 TA2 纯钛、TC4 钛合金各类钛拉伸件定制,钛筒、钛壳体、薄壁拉伸件均可生产,来料图纸、样品都可评估。原材料附带材质证明,成品抽检壁厚、尺寸与外观。除钛拉伸件外,还配套钛电极、钛合金螺丝等钛制品一站式加工,客户可合并采购,降低供应链成本,支持小批量打样到大批量量产。